

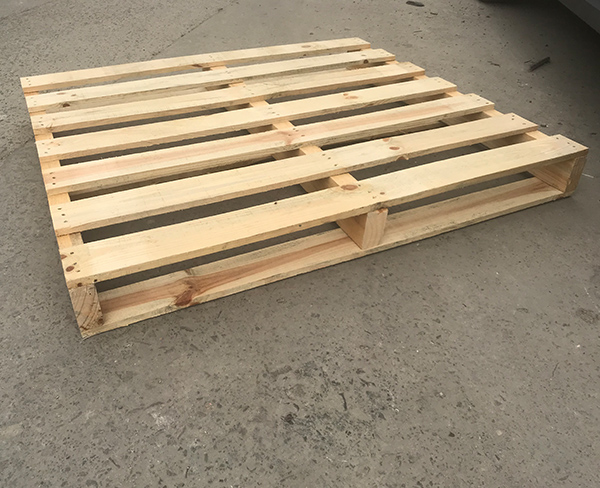
木托盤的生產周期是多久?
信息來源:m.longzhupack.cn 發布時間:2026.08.07
木托盤的生產周期通常為**5至15個工作日**,具體時長取決于生產規模、工藝復雜度及企業效率等因素。以下從不同維度解析生產周期的影響因素及優化建議:
### 一、生產流程及時間分布
1. **原材料準備(1-3天)**
木材采購和預處理(如烘干、防腐)是關鍵環節。若庫存充足可縮短至1天;如需定制含水率(如12%以下)或特殊防腐處理(如熱處理ISPM15標準),需額外2-3天。
2. **切割加工(1-2天)**
數控裁板鋸日均處理量可達2000塊板材,半自動化工廠切割標準托盤板材僅需4-6小時。異形托盤因需調整模具,耗時增加30%-50%。
3. **組裝成型(2-5天)**
自動化生產線(含釘合、加壓)每小時可產出80-120個標準托盤,1000件訂單約需1.5個工作日。手工組裝的作坊式生產效率降低60%,且易受人工熟練度影響。
4. **質檢與包裝(1天)**
符合GB/T 31148-2014標準的全檢流程包括承重測試(靜載1.5噸/動載1噸)、尺寸公差(±3mm)及外觀檢查,約占整體工時10%。
### 二、關鍵變量分析
- **訂單規模**:500個標準托盤批量生產周期可比小批量縮短40%,因設備調試頻次減少。
- **定制需求**:加裝防滑條、包鋼角等特殊工藝會使周期延長2-3天。
- **物流配套**:臨近原材料產區(如臨沂木業園區)的企業可節省2天運輸時間。
### 三、行業效率對比
頭部企業通過ERP系統優化排產,交貨周期穩定在7天內;中小廠商因排單靈活性差,周期波動較大(5-20天)。采用JIT模式的企業可通過半成品預加工,實現72小時緊急交付。
### 四、優化建議
- **標準化設計**:采用1200×1000mm等常見規格,避免定制模具耗時
- **淡季備料**:提前儲備經烘干的松木/楊木毛坯,縮短50%原料準備時間
- **分段驗收**:在切割、組裝環節設置質檢節點,減少返工風險
綜上,標準木托盤生產周期通常可控在1周內,復雜訂單建議預留2周以上周期,并與供應商明確各環節時間節點以保障交付時效。
上一條:木托盤的價格受哪些因素影響?
下一條:膠合板托盤的生產工藝是怎樣的?


