

木托盤的生產工藝是怎樣的?
信息來源:m.longzhupack.cn 發布時間:2026.07.27
木托盤的生產工藝主要包括原材料處理、加工成型、組裝及后處理等環節,具體流程如下:
### 1. **原木選材與切割**
生產木托盤通常選用松木、楊木、杉木等硬度和成本適中的木材。原木需經切割設備(如帶鋸機)加工成板材或木方,長度根據托盤尺寸需求裁切,常見厚度為15-30mm。切割后的木材需進行自然晾曬或烘干處理,將含水率控制在18%-22%之間,防止后續變形開裂。
### 2. **分選與粗加工**
根據木材質量分類:無結疤、無裂紋的木料用于制作托盤面板(頂鋪板),次等木料用于底鋪板或墩腳。木材經刨光機處理表面毛刺,再通過截斷機加工成標準規格的木板條(如1200mm×100mm×20mm)及墩腳塊(通常為方木或復合木塊)。
### 3. **組件加工與組裝**
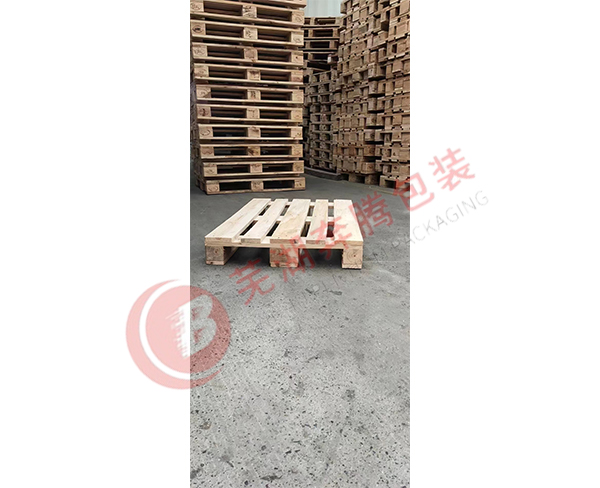
- **面板制作**:將木板條按橫向排列,通過氣釘或托盤自動組裝機固定于縱向龍骨上,形成托盤承載面。
- **墩腳固定**:在面板底部按設計間距(如川字型、田字型結構)安裝墩腳,通常使用鍍鋅鋼釘或螺栓加固,部分出口托盤采用膠合+釘接的復合工藝提升強度。
- **底鋪板安裝**:在墩腳下方加裝橫向底鋪板,增強結構穩定性。
### 4. **后處理與檢驗**
- **表面處理**:對出口托盤需進行熏蒸(ISPM15標準)或熱處理滅活蟲卵,部分托盤涂刷防腐劑延長壽命。
- **質量檢測**:檢查尺寸誤差(±2mm)、承重能力(靜載1-3噸)、釘合牢固度及表面平整度,不合格品返修。
- **包裝入庫**:合格托盤按規格捆扎,防潮紙包裹后入庫。
### 工藝要點
- **材料控制**:木材需無腐朽、蟲眼,含水率達標。
- **加工精度**:裁切誤差影響組裝穩定性。
- **結構設計**:根據用途選擇單面/雙面、進叉方式(兩向/四向)等。
現代規模化生產已采用自動化流水線,從原木切割到成品包裝全程機械操作,效率可達每分鐘1-2個托盤,而小型工廠仍以半自動+人工為主。
上一條:木托盤如何避免貨物散落?
下一條:木托盤能否承載化學品?


